


Челичне цеви, од аутомобилске производње до гасних цеви, могу бити заварене од легура - метала направљених из различитих хемијских елемената - или конструисане неприметно из талишта.
Док се заварене цеви форсирају заједно помоћу метода као што су загревање и хлађење и користе се за теже, чвршће примене као што су водовод и транспорт гаса, бешавне цеви се стварају развлачењем и шупљином за лакше и тање сврхе, као што су бицикли и транспорт течности.
Начин производње у великој мјери даје различите изведбе челичних цијеви. Промјена пречника и дебљине може довести до разлике у снази и флексибилности за велике пројекте, као што су цевоводи за транспорт гаса и прецизни инструменти, као што су хиподермичке игле.
Затворена структура цеви, било да је округла, квадратна или било којег другог облика, може да одговара било којој примени, од протока течности до спречавања корозије.
Корак по корак, поступак израде заварених и бешавних челичних цеви
Целокупни поступак израде челичних цеви укључује претварање сировог челика у инготе, цватове, плоче и гредице (све су то материјали који се могу заварити), стварајући цевовод на производној линији и претварајући цев у жељени производ.
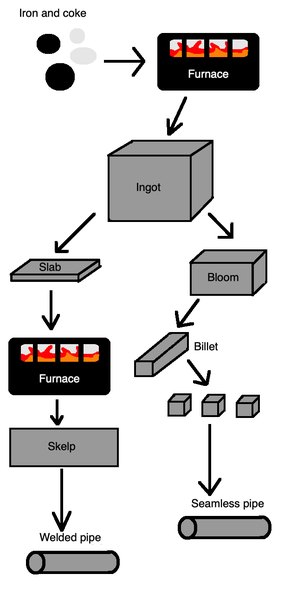
Израда ингота, цвета, плоча и гредица
Гвожђа руда и кокс, супстанца богата угљеником из загрејаног угља, топи се у течну супстанцу у пећи и затим се пива кисеоником да би се створио растаљени челик. Овај материјал се хлади у инготе, велике челичне одливке за складиштење и транспорт материјала, који се обликују између ваљака под великим притиском.
Неки инготи пролазе кроз челичне ваљке који их развлаче на тање, дуже комаде да би се створили цватови, међупродукти између челика и гвожђа. Такође су ваљане у плоче, комаде челика са правоугаоним пресеком, кроз сложене ваљке који секу плочу у облику.
Израда ових материјала у цеви
Више ваљаних уређаја се изравнава - процес познат као ковање - цвета у гредице. То су комади метала са округлим или квадратним пресеком, који су још дужи и тањи. Летеће маказе сечу гредице на прецизне положаје, тако да се гредице могу слагати и обликовати у бешавне цеви.
Плоче се загревају на око 2, {{1}} степени Фаренхајта (1, 204 степени Целзијуса) док се не поквасе, а затим разређују у кост, које су уске траке траке дужине до 25 миља (0 4 километара). Затим се челик чисти резервоарима сумпорне киселине, затим хладном и топлом водом и транспортује у фабрике за производњу цеви.
Израда заварених и бешавних цеви
За заварене цеви, машина за одмотавање одмотава клизање и пролази је кроз ваљке како би се ивице савиле и створиле облике цеви. Електроде за заваривање користе електричну струју за заптивање крајева заједно пре него што их високотлачни ваљак учврсти. Процес може произвести цев једнако брзо као 1, 100 фт (335. 3 м) у минути.
За бешавне цеви, процес загревања и котрљања квадратних гредица под високим притиском узрокује да се истежу са рупом у средини. Ваљаонице пробијају цев жељене дебљине и облика.
Даљња обрада и галванизација
Даљња обрада може укључивати исправљање, навртање навоја (резање уских жљебова на крајевима цеви) или облагање заштитним уљем цинка или поцинчавање ради спречавања хрђе (или шта год је потребно за цев ГГ # 39; сврха). Поцинчавање обично укључује електрохемијске и електродепозиционе процесе премаза цинка ради заштите метала од корозивних материјала као што је слана вода.
Процес делује одвраћајући штетна оксидациона средства у води и ваздуху. Цинк делује као анода на кисеоник да ствара цинков оксид, који реагује са водом и формира цинк хидроксид. Ови молекули цинковог хидроксида формирају цинк-карбонат када су изложени угљен-диоксиду. Коначно, танки, непробојни, нерастворљиви слој цинковог карбоната залепи се за цинк како би заштитио метал.
Тањи облик, електрогалванизација, обично се користи у аутомобилским деловима који захтевају боју за заштиту од рђе, тако да вруће наношење смањује чврстоћу основног метала. Нехрђајући челици настају када су нерђајући делови поцинчани до угљеничног челика.
Историја производње цеви
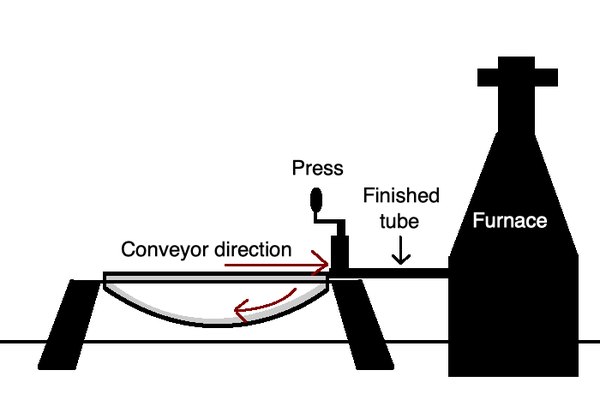
Док су заварене челичне цеви датиране шкотском инжењеру Виллиаму Мурдоцк-у ГГ # 39 проналаску система лампи за сагоревање угља направљених од бачви мушкета за транспорт угљеног гаса у 1815, бешавне цеви нису биле ГГ # { {0}}; Уведен до касно 1880 за превоз бензина и нафте.
Током 19 века, инжењери су креирали иновације у изради цеви, укључујући инжењера Јамеса Русселл-а ГГ # 39; метод употребе чекића за капљање и спајање равних гвоздених трака које су загрејане док нису постале ковне 1824.
Већ следеће године инжењер Цомениус Вхитехоусе креирао је бољи метод за заваривање подметача који је укључивао загревање танких лимова који су били увијени у цев и заварени на крајевима. Вхитехоусе је користио отвор у облику конуса како би савио ивице у облик цеви пре него што их је заваривао у цев.
Технологија би се проширила у аутомобилској индустрији, а користила би се и за транспорт нафте и гаса са даљим пробијањем, попут лактова цеви за формирање врућег метала за ефикаснију производњу савијених цеви и континуирано формирање цеви у сталном току.
У 1886 су немачки инжењери Реинхард и Мак Маннесманн патентирали први поступак ваљања за прављење бешавних цеви од различитих комада у фабрици датотека свог оца ГГ # 39 у Ремсцхеиду. У 1890 с дуетом је изумио поступак котрљања клизача, методу за смањење пречника и дебљине стијенке челичних цеви ради повећане трајности, који би са својим другим техникама формирао ГГ "Маннесманнов процес ГГ куот; да револуционише област инжењерства челичних цеви.
У 1960 технологији Цомпутер Нумерицал Цонтрол (ЦНЦ) инжењери омогућавају високофреквентне индукционе машине за мерење за прецизније резултате користећи компјутерски направљене мапе за сложеније дизајне, чвршће завоје и тањи зидови. Рачунарски софтвер дизајниран би и даље доминирао на терену са још већом прецизношћу.
Снага челичних цеви
Челични цевоводи опћенито могу трајати стотинама година уз велику отпорност на пукотине од природног плина и загађивача, као и на ударе са малим прожимањем метана и водоника. Могу се изоловати полиуретанском пеном (ПУ) како би се очувала топлотна енергија, а остала јака.
Стратегије контроле квалитета могу користити методе као што су коришћење рендгенских зрака за одмеравање величине цеви и прилагођавање сходно томе било којој уоченој варијанци или разлици. То осигурава да су цевоводи погодни за њихову употребу чак и у врућим или влажним окружењима.


